Jak gramatura papieru podstawowego wpływa na wydajność kubka i misy
Gramatura papieru bazowego — zwykle mierzona w gramach na metr kwadratowy (gsm) — bezpośrednio określa, jak dobrze gotowy kubek lub miska zachowuje swój kształt pod wpływem ciepła, cieczy i naprężeń mechanicznych. Do jednowarstwowych kubków papierowych, papier bazowy w zakresie 170–220 g/m² jest stiardem, podczas gdy miski papierowe przeznaczone na cięższą lub cieplejszą zawartość często wymagają 220–350 g/m² aby zapobiec deformacjom. Wybranie niewłaściwej gramatury jest jedną z najczęstszych przyczyn reklamacji dotyczących wycieków i uszkodzeń konstrukcyjnych w terenie.
Oprócz sztywności gramatura wpływa na proces powlekania. Cięższe papiery bazowe pochłaniają mniej PE podczas wytłaczania, co skutkuje bardziej jednolitą warstwą powłoki – szczegół, który ma znaczenie szczególnie w przypadku zastosowań napełnianych na gorąco, takich jak zupy i makarony instant.
Powłoka PE: jednostronna a dwustronna i dlaczego to ma znaczenie
Powłoka polietylenowa (PE) jest nakładana na papier bazowy w celu stworzenia bariery dla wilgoci, która zapobiega przenikaniu cieczy do włókien papieru. W przypadku większości filiżanek do zimnych napojów, jednostronna powłoka PE (tylko strona mająca kontakt z żywnością) jest wystarczająca. Dwustronna powłoka PE jest wymagana, gdy powierzchnia zewnętrzna musi również chronić przed kondensacją – co jest powszechne w przypadku napojów mrożonych w wilgotnym klimacie.
Standardowa waga powłoki PE waha się od 15 do 25 g/m2 na stronę . Cieńsze powłoki zmniejszają koszty materiałów, ale zwiększają ryzyko powstania dziur; grubsze powłoki poprawiają działanie bariery, ale komplikują możliwość recyklingu po zakończeniu cyklu życia. To napięcie między wydajnością a zrównoważonym rozwojem popycha coraz więcej producentów w stronę alternatywnych rozwiązań niezawierających PE, takich jak PLA (kwas polimlekowy) lub powłoki z dyspersją wodną.
Dostarczamy zarówno konwencjonalne rolki papieru powlekanego PE, jak i opcje powlekane PLA, zapewniając przetwórcom elastyczność w zakresie spełnienia wymagań użytkownika końcowego bez konieczności zmiany specyfikacji papieru bazowego.
Kluczowe parametry jakości, które kupujący powinni sprawdzić przed zakupem
Podczas oceniania surowce na kubki papierowe and surowce do misek papierowych kupujący powinni zażądać raportów z testów obejmujących co najmniej następujące parametry:
- wartość Cobba — mierzy nasiąkliwość strony niepowlekanej; wysoka wartość Cobba sygnalizuje nierównomierne prasowanie włókien i może prowadzić do miękkich plam w gotowych miseczkach.
- Jednorodność wagi sierści — nierówna dystrybucja PE jest główną przyczyną wycieków w zautomatyzowanych liniach do formowania kubków.
- Wytrzymałość na rozciąganie (MD/CD) — krytyczne dla szybkiego sztancowania i formowania wachlarzowego; niskie rozciąganie w kierunku poprzecznym prowadzi do rozdarcia podczas formowania.
- Zawartość wilgoci — rolki papieru z wilgocią powyżej 8% są podatne na zwijanie się i zacinanie na maszynach formujących.
- Zgodność z kontaktem z żywnością — zweryfikować certyfikację pod kątem obowiązujących norm (FDA 21 CFR, EU 10/2011 lub GB 4806 dla rynku chińskiego).
Papier laminowany folią aluminiową: niszowy, ale rozwijający się
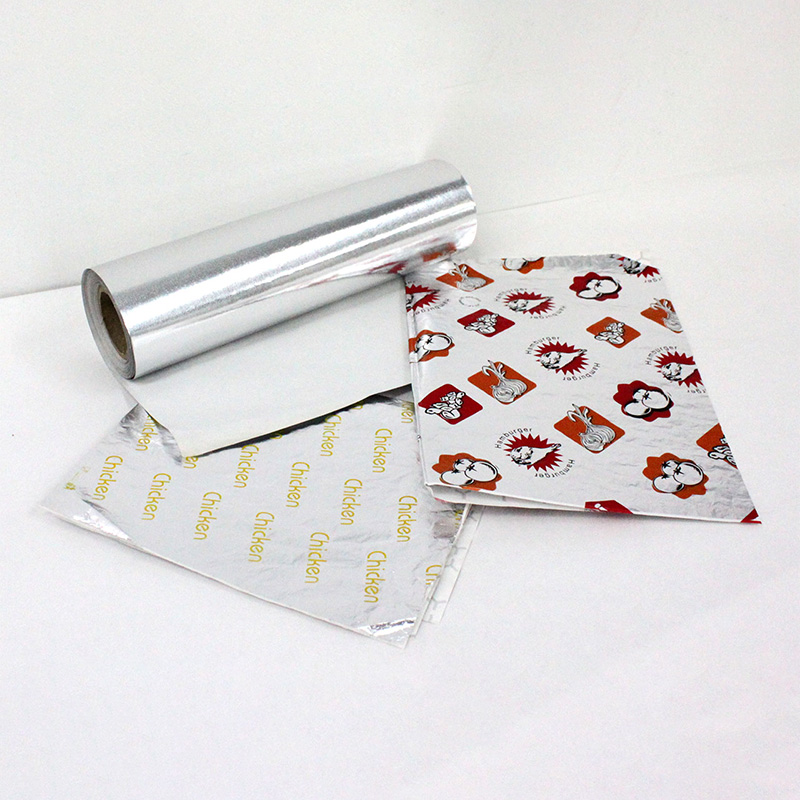
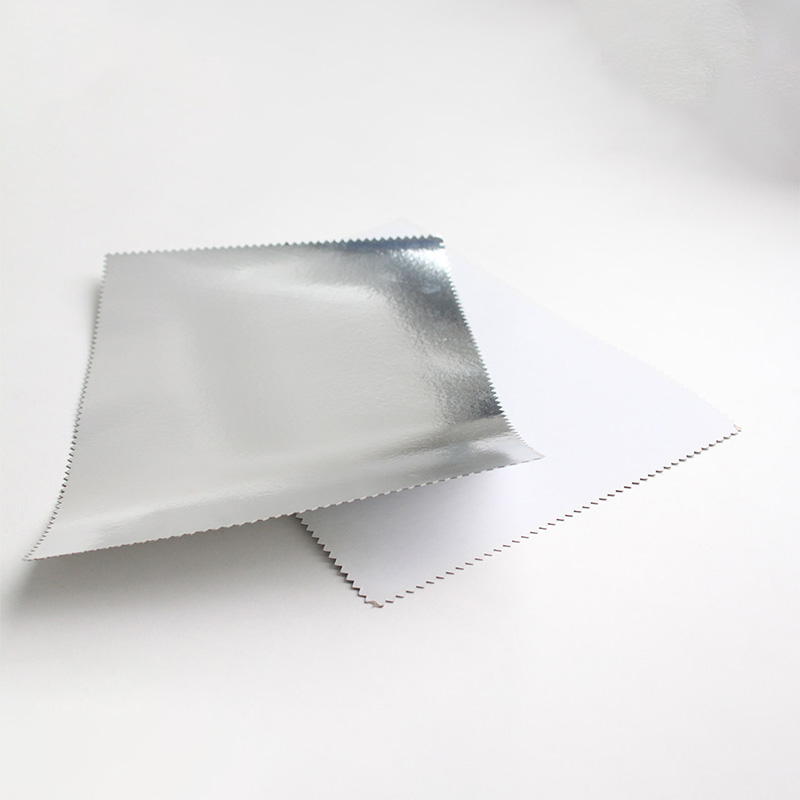
W zastosowaniach wymagających zarówno izolacji termicznej, jak i bariery dla wilgoci – takich jak opakowanie masła, foremki do pieczenia i pojemniki na wynos – papier laminowany folią aluminiową łączy w sobie zalety strukturalne papieru bazowego przeznaczonego do kontaktu z żywnością z właściwościami barierowymi cienkiej folii aluminiowej (zwykle 6–9 mikronów ). Proces laminowania łączy folię z papierem za pomocą kleju lub metodą bezpośredniego wytłaczania; laminowanie klejowe zapewnia bardziej płaską powierzchnię lepiej nadającą się do drukowania, natomiast laminowanie wytłaczane zapewnia mocniejsze wiązanie i jest preferowane w środowiskach o wysokiej wilgotności.
Warto zwrócić uwagę na jeden kompromis: papier laminowany folią aluminiową nie jest zgodny ze standardowymi strumieniami recyklingu papieru i należy go kierować do zakładów zajmujących się odzyskiem materiałów kompozytowych. Kupujący na rynkach, na których obowiązują rygorystyczne przepisy dotyczące rozszerzonej odpowiedzialności producenta (EPR), powinni uwzględnić to przy podejmowaniu decyzji dotyczących pakowania.
Średnica rolki i rozmiar rdzenia: przeoczone szczegóły logistyczne
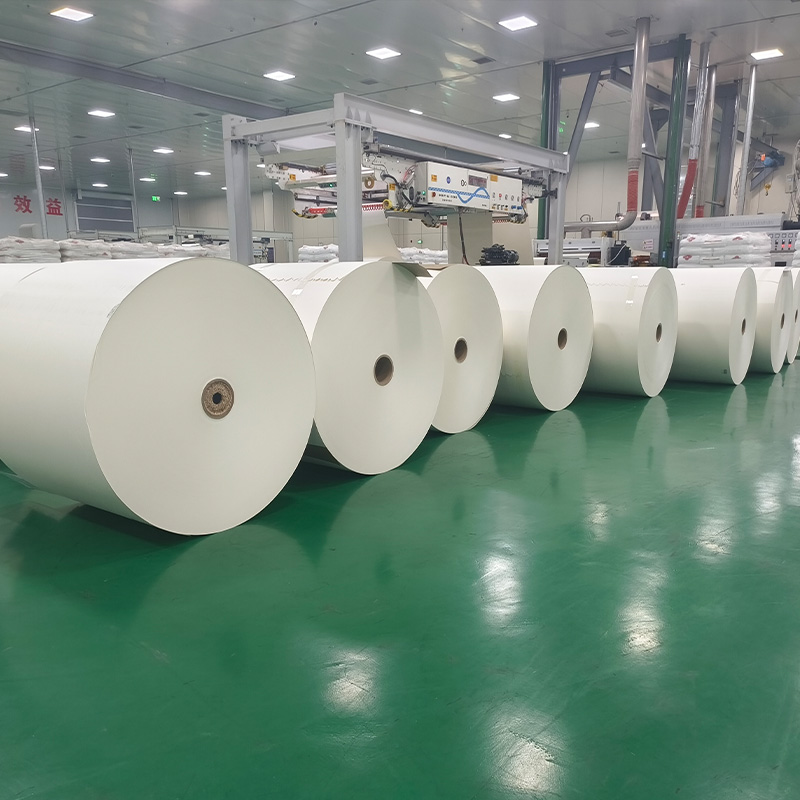
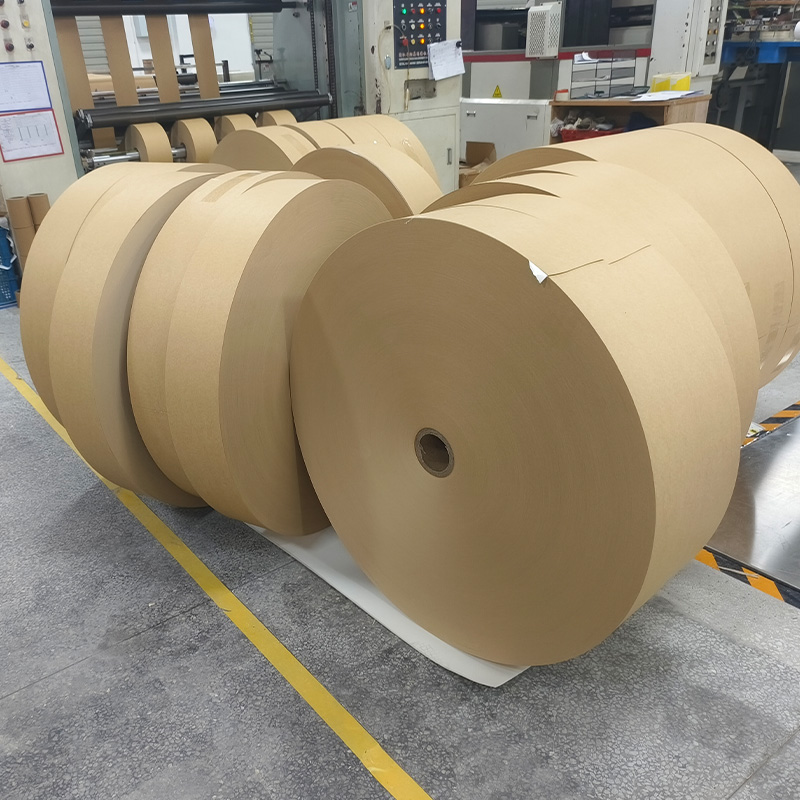
Rolki surowca są zwykle nawijane na 3-calowe lub 6-calowe tuleje papierowe. Zewnętrzna średnica gotowej rolki wpływa na liczbę rolek mieszczących się na palecie, co bezpośrednio wpływa na wykorzystanie kontenera do transportu morskiego. Preferuje większość przetwórców wyposażonych w urządzenia do formowania kubków o dużej prędkości średnice zewnętrzne 800–1000 mm aby zminimalizować częstotliwość wymiany rolek i przestoje. Potwierdzenie tych specyfikacji u dostawcy przed pierwszym zamówieniem pozwala uniknąć kosztownego ponownego formatowania regałów magazynowych i podajników maszynowych.
| Rozmiar rdzenia | Typowy zakres OD | Wspólna aplikacja |
|---|---|---|
| 3 cale | 500–800 mm | Wentylatory kubkowe małoformatowe, arkusze wycinane |
| 6 cali | 800–1200 mm | Linie do szybkiego formowania kubków/mis |