Co odróżnia dobrze skrojonego wachlarza od biednego
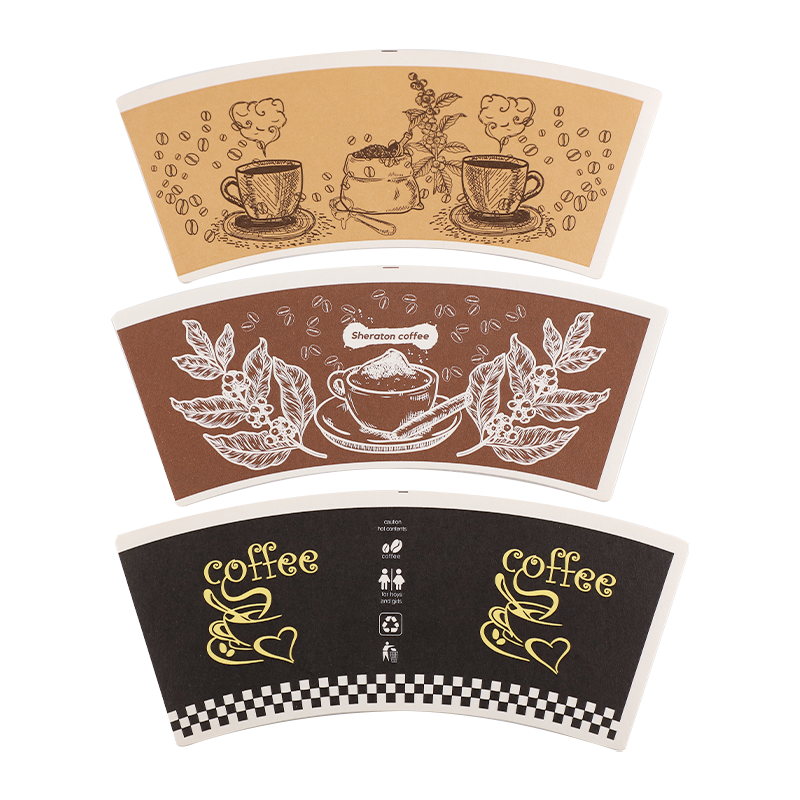
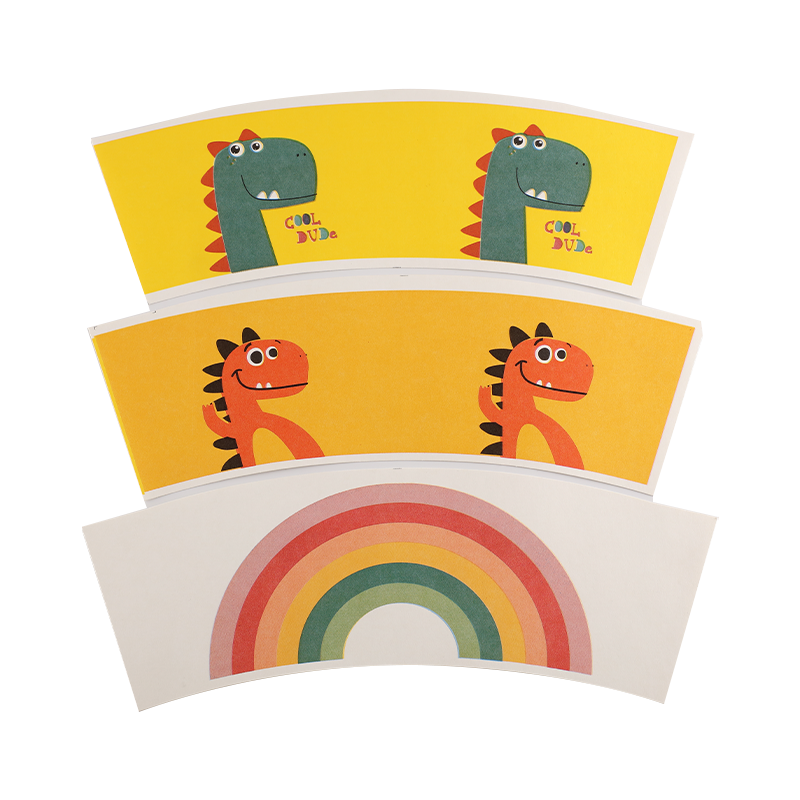
Wachlarz na kubki papierowe to wstępnie wycięty, zadrukowany blankiet, który owija się wokół bocznej ścianki gotowego kubka. O jego jakości w dużej mierze decyduje etap sztancowania. Dokładność wymiarowa — zwykle utrzymywana na poziomie ±0,2 mm na krytycznych krawędziach — jest najważniejszym czynnikiem zapewniającym gładkie i pozbawione wycieków zszywanie na automatycznych maszynach do formowania kubków. Nawet niewielkie odchylenie kąta łuku lub obszaru nakładania się szwu powoduje niewspółosiowość podczas formowania z dużą prędkością, co prowadzi do skośnych szwów bocznych i zwiększonego współczynnika odrzutów.
Jakość krawędzi jest równie ważna. Czyste, pozbawione zadziorów cięcie zapobiega podnoszeniu włókien podczas zgrzewania, co jest główną przyczyną mikroskopijnych szczelin wzdłuż bocznego szwu. Dostawcy, którzy korzystają ze zużytych lub źle konserwowanych matryc, produkują wentylatory z postrzępionymi krawędziami, które wyglądają akceptowalnie dla oka, ale nie sprawdzają się w warunkach napełniania i uszczelniania.
Konstrukcja wentylatora jednościennego a konstrukcja wentylatora dwuściennego
Jednościenna fani kubków papierowych stanowią standard branżowy dla napojów zimnych i napojów gorących o krótkim czasie przechowywania. Grubość ścianki jest zwykle określana całkowicie przez gramaturę papieru bazowego 170–230 g/m² . Kubki o podwójnych ściankach wymagają dwóch oddzielnych półfabrykatów wentylatora — wentylatora wewnętrznego i falistej lub gładkiej tulei zewnętrznej — które są montowane podczas formowania w celu utworzenia szczeliny powietrznej zapewniającej izolację termiczną bez oddzielnej tekturowej tulei.
W przypadku operatorów gastronomii, którzy chcą obniżyć koszty w przypadku formatów gorących kubków, wybór cięższego wentylatora jednościennego (210–230 g/m²) z wentylatorem z falbanką na zewnętrznej tulei jest często bardziej ekonomiczny niż konstrukcja z pełnymi podwójnymi ściankami, a jednocześnie zapewnia odpowiedni komfort trzymania w dłoni.
Druk na półfabrykatach wentylatora: fleksografia a offset
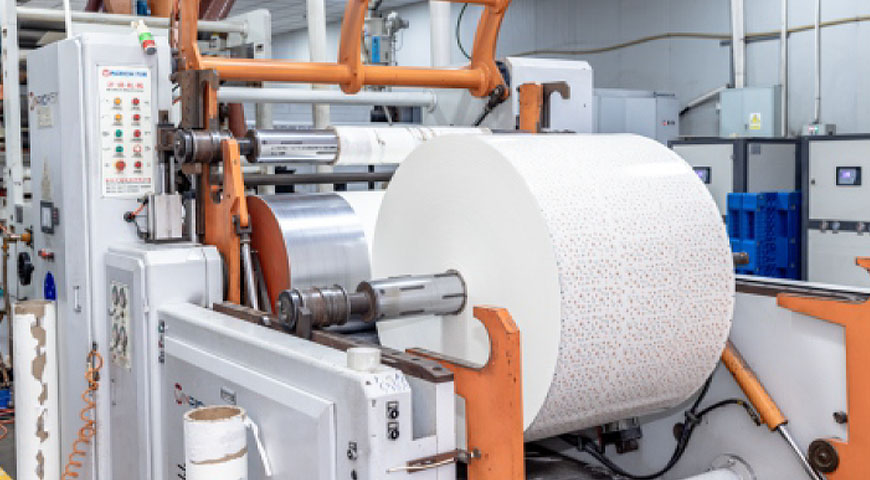
Większość wachlarzy na kubki papierowe jest drukowana przed sztancowaniem, metodą fleksograficzną lub litograficzną offsetową. Wybór wpływa zarówno na koszt, jak i jakość wydruku:
- Druk fleksograficzny jest szybszy i lepiej nadaje się do dużych nakładów z jednolitymi kolorami i prostą grafiką marki. Koszty atramentu są niższe, a proces dobrze radzi sobie z lekko chłonną powierzchnią papieru powlekanego PE.
- Druk offsetowy zapewnia ostrzejsze półtony i drobniejsze szczegóły — preferowane, gdy wymagane są zdjęcia o jakości fotograficznej lub dokładne odwzorowanie kolorów. Jednakże farby offsetowe muszą zostać sprawdzone pod kątem kontaktu z żywnością, ponieważ migracja przez podłoże papierowe stanowi realne ryzyko w podwyższonych temperaturach.
Niezależnie od metody, tusze i powłoki nakładane na stronę mającą kontakt z żywnością muszą spełniać obowiązujące normy prawne. W przypadku rynków eksportowych oznacza to zazwyczaj FDA 21 CFR lub UE 10/2011 dokumentację zgodności od dostawcy atramentu.
Przechowywanie i kontrola wilgotności półfabrykatów wentylatorów
Półfabrykaty wachlarzowe są bardziej wrażliwe na wilgoć niż surowe rolki, ponieważ przycięte krawędzie wystawiają włókno papierowe bezpośrednio na działanie wilgoci otoczenia. Przetwornice i zakłady formujące kubki powinny przechowywać fani kubków papierowych w warunkach Wilgotność względna 45–65% i temperatura 18–25°C . Stosy wystawione na działanie dużej wilgotności nierównomiernie wchłaniają wilgoć, powodując szybsze rozszerzanie się krawędzi niż środek – wada znana jako faliste krawędzie – co blokuje mechanizmy podające wentylatora i powoduje przestoje maszyny.
Wentylatory należy przechowywać w oryginalnym opakowaniu do czasu załadunku do leja maszyny formującej. Pracujące wentylatory, które zostały otwarte i pozostawione na noc w wilgotnym magazynie, są częstym, ale dającym się uniknąć źródłem nieefektywności linii formowania.
Zrównoważone opcje dla fanów zyskują na popularności
Presja kupujących i przepisy dotyczące rozszerzonej odpowiedzialności producenta w UE i niektórych częściach Azji przyspieszają odchodzenie od wentylatorów powlekanych PE w kierunku rozwiązań alternatywnych nadających się do recyklingu lub kompostowania. Obecnie dwie najbardziej opłacalne z komercyjnego punktu widzenia opcje to:
- Wentylatory pokryte PLA — powłoka z bioplastiku pochodząca ze skrobi kukurydzianej; nadaje się do kompostowania przemysłowego i jest akceptowany w większości strumieni recyklingu papieru, gdy gramatura powłoki utrzymuje się poniżej 10 g/m².
- Wentylatory z powłoką barierową wodną — wodne powłoki dyspersyjne, które zapewniają odpowiednią odporność na wilgoć zimnych napojów, a jednocześnie pozostają w pełni podatne na ponowne rozwłóknienie w standardowych zakładach recyklingu.
Obie alternatywy wymagają dostosowania temperatury maszyny formującej w porównaniu z konwencjonalnymi wentylatorami PE, dlatego przetwórcy powinni poprosić swojego dostawcę materiałów o parametry techniczne formowania przed zmianą gatunku w połowie cyklu.