Proces powlekania przez wytłaczanie i gdzie zyskuje się lub traci jakość
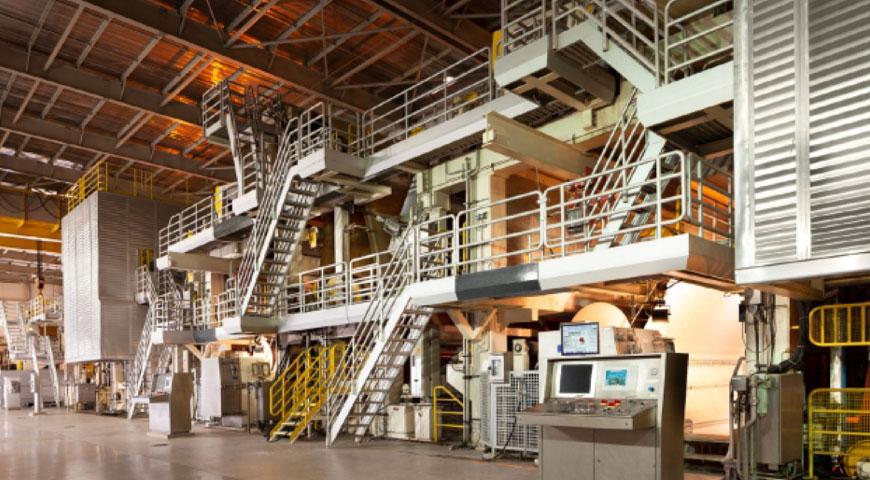
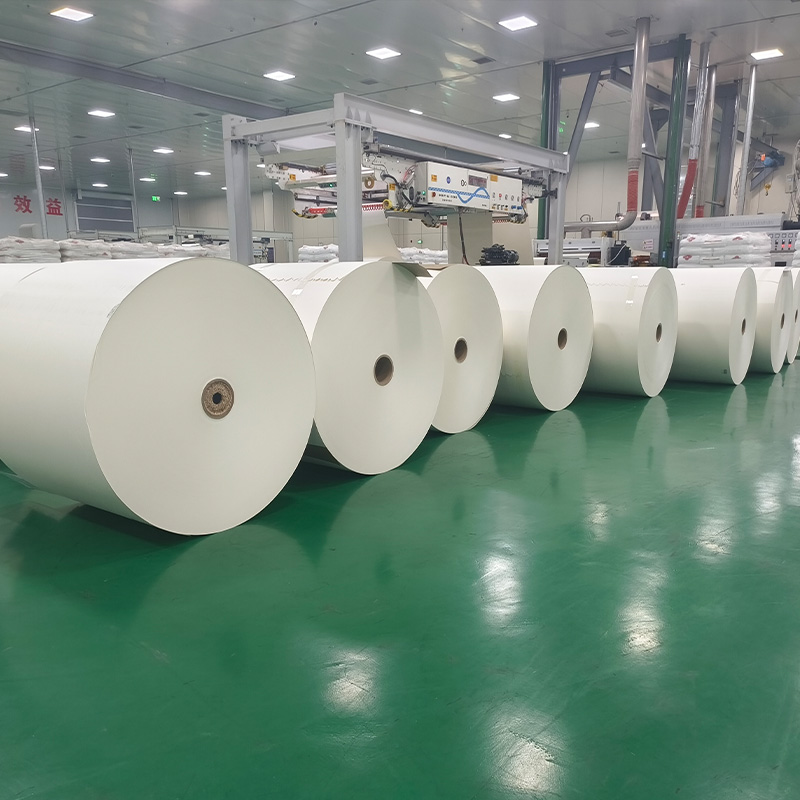
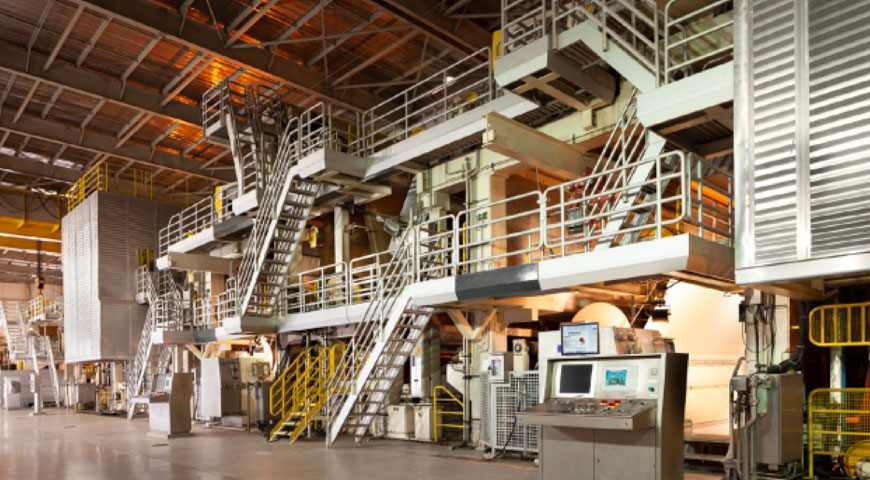
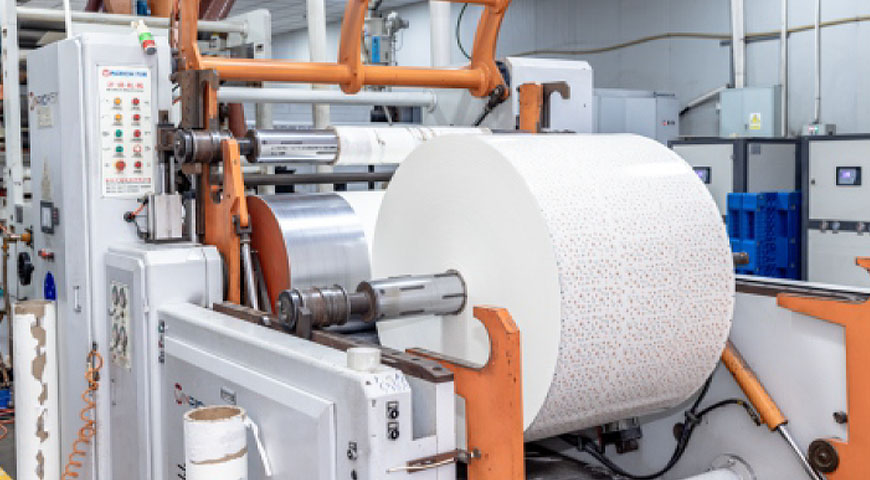
Papier powlekany PE jest wytwarzany poprzez podanie rolki papieru bazowego przez linię do powlekania przez wytłaczanie, gdzie stopiony polietylen jest odlewany bezpośrednio na powierzchnię papieru w temperaturach od 280–320°C . Stopiony PE jest dociskany do papieru za pomocą walca chłodzącego i walca dociskowego, który kontroluje zarówno przyczepność, jak i wykończenie powierzchni. Cały proces trwa ułamek sekundy, co oznacza, że jakakolwiek niezgodność w naprężeniu papieru bazowego, temperaturze topnienia lub prędkości linii powoduje, że defekt zostaje zablokowany w rolce i niemożliwy do późniejszego skorygowania.
Najważniejszymi zmiennymi jakościowymi są: jednolitość masy sierści i siła przyczepności . Masę powłoki mierzy się zazwyczaj w g/m² na całej szerokości wstęgi; dobrze poprowadzona linia utrzymuje odchylenie w granicach ± 1,5 g/m². Przyczepność sprawdzana jest na podstawie wytrzymałości na odrywanie – klasa spożywcza Papier powlekany PE powinien osiągnąć minimalną wytrzymałość na odrywanie 1,5 N/15 mm aby przetrwać naprężenia termiczne i mechaniczne powstające przy formowaniu misy i miski bez rozwarstwiania.
Powłoka LDPE kontra HDPE: wybór odpowiedniego gatunku
Nie każdy PE jest taki sam. Dwa gatunki najczęściej stosowane w powłokach opakowań żywności to polietylen o małej gęstości (LDPE) i polietylen o dużej gęstości (HDPE), które zachowują się bardzo różnie na linii formowania:
- LDPE jest bardziej miękki i elastyczny, ma niższą temperaturę topnienia (~110°C). Niezawodnie zgrzewa się w niższych temperaturach, co czyni go domyślnym wyborem w przypadku standardowych kubków na zimne i gorące napoje. Jego elastyczność oznacza również, że dobrze sprawdza się na zakrzywionych lub tłoczonych powierzchniach.
- HDPE jest sztywniejszy, ma wyższą odporność chemiczną i temperaturę topnienia bliższą 130°C. Jest preferowany do zastosowań związanych z olejami, tłuszczami lub agresywnymi kwasami spożywczymi – takimi jak kubki do sosu, miski do sałatek i niektóre formaty opakowań do mrożonek.
Używanie papieru powlekanego LDPE w żywności o wysokiej zawartości tłuszczu jest częstym błędem w specyfikacji, który prowadzi do pęcznienia powłoki i ostatecznego uszkodzenia bariery. Potwierdzenie gatunku PE u dostawcy w momencie zapytania, a nie po produkcji, pozwala uniknąć kosztownych odrzuceń partii.
Powłoka jednostronna a powłoka dwustronna: praktyczny przewodnik dotyczący podejmowania decyzji
To, czy określić jednostronną, czy dwustronną powłokę PE, zależy od środowiska końcowego zastosowania, a nie tylko od zawartości cieczy w produkcie:
| Typ powłoki | Typowa waga płaszcza | Najlepiej nadaje się do |
|---|---|---|
| Jednostronne (wewnętrzne) | 15–20 g/m² | Suche środowisko, zimne napoje przy niskiej wilgotności |
| Dwustronne | 15–20 g/m² na stronę | Napoje mrożone, klimat tropikalny, zastosowania podatne na kondensację |
| Ciężki, jednostronny | 22–28 g/m² | Zupy na gorąco, gorące napoje o długim czasie przechowywania |
Powłoka dwustronna zwiększa koszt materiału i nieznacznie zmniejsza możliwość recyklingu gotowego kubka, dlatego należy ją określać tylko wtedy, gdy kondensacja lub narażenie na wilgoć na zewnętrznej powierzchni jest prawdziwym problemem operacyjnym.
Zgodność z bezpieczeństwem żywności: jakiej dokumentacji należy zażądać
Żywica PE stosowana w powłokach mających kontakt z żywnością musi być dopuszczona do kontaktu z żywnością — oznaczenie to nie jest automatyczne i musi zostać zweryfikowane w dokumentacji. Podczas pozyskiwania Papier powlekany PE , kupujący powinni zażądać co najmniej:
- Deklaracja zgodności żywicy — potwierdzenie, że gatunek PE spełnia wymogi FDA 21 CFR §177.1520 (USA), rozporządzenia UE 10/2011 (Europa) lub GB 9685 (Chiny), w zależności od rynku docelowego.
- Raport z testu migracji — limity migracji ogólnej i migracji specyficznej dla wszelkich dodatków obecnych w preparacie żywicy.
- Badanie na metale ciężkie — szczególnie istotne, jeśli papier powlekany będzie drukowany, ponieważ niektóre pigmenty mogą przyczyniać się do migracji metali ciężkich przez podłoże.
Dokumentację zgodności należy aktualizować za każdym razem, gdy zmienia się dostawca żywicy lub receptura. Jednorazowy certyfikat wydany na początku relacji dostaw nie obejmuje późniejszej produkcji, jeśli zmieniło się źródło surowca – luka, która spowodowała problemy regulacyjne u więcej niż kilku przetwórców podczas kontroli celnych w UE i Ameryce Północnej.