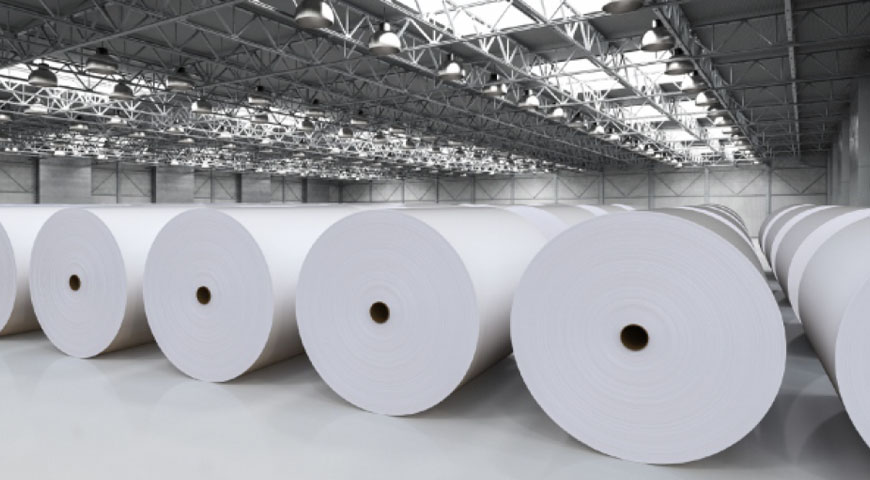
Jak skład włókien kształtuje wydajność papieru bazowego
Włókno stosowane w produkcji papier bazowy ma bezpośredni wpływ na sztywność, gładkość powierzchni i to, jak dobrze arkusz przyjmuje powłokę PE lub PLA w dalszej części procesu. Z niego wytwarzana jest większość papieru bazowego przeznaczonego do kontaktu z żywnością do zastosowań w kubkach i miskach bielona celuloza kraftowa z pierwszego tłoczenia — albo drewno miękkie (długie włókno), albo drewno liściaste (krótkie włókno) lub mieszanka obu.
Włókna drewna iglastego zapewniają wytrzymałość na rozciąganie i odporność na rozdarcie, co ma znaczenie podczas formowania z dużą prędkością. Włókna z twardego drewna poprawiają gładkość powierzchni i równomierność formowania, redukując defekty powłoki, takie jak dziury. Typowa mieszanka wyposażenia do serii kubków 70–80% twardego drewna i 20–30% miękkiego drewna , chociaż prowadzi to do wyższej zawartości drewna iglastego, gdy wymagana jest dodatkowa sztywność – na przykład w wielkoformatowych materiałach misowych o gramaturze powyżej 300 g/m².
Marki realizujące cele w zakresie zrównoważonego rozwoju coraz częściej domagają się włókien pochodzących z recyklingu, jednak ich wykorzystanie w zastosowaniach mających kontakt z żywnością pozostaje ściśle regulowane. Większość jurysdykcji wymaga, aby warstwa mająca kontakt z żywnością zawierała włókno pierwotne, a zawartość materiałów pochodzących z recyklingu była ograniczona do wewnętrznej warstwy, która nie dotyka produktu.
Zakresy gramatur i dopasowywanie ich do końcowego przeznaczenia
Wybór właściwej gramatury jest jedną z najważniejszych decyzji przy wyborze specyfikacji filiżanek i misek. Poniżej znajdują się praktyczne odniesienia do popularnych formatów opakowań do żywności:
| Zastosowanie | Zalecana gramatura (gsm) | Kluczowe wymaganie |
|---|---|---|
| Kubek na zimne napoje (jednościenny) | 170–200 | Gładka powierzchnia do nadruku |
| Kubek na gorące napoje (jednościenny) | 200–230 | Sztywność pod wpływem ciepła |
| Miska na zupę/makaron | 250–350 | Integralność strukturalna po wypełnieniu |
| Pudełko na żywność/klamka | 300–400 | Siła układania |
Określanie gramatury, która jest zbyt niska, aby zaoszczędzić na kosztach materiału, jest fałszywą oszczędnością — zazwyczaj skutkuje podwyższonym współczynnikiem odrzutów na linii formowania i skargami klientów dotyczącymi deformacji przyssawki na polu.
Zaklejanie powierzchni i jego wpływ na przyczepność powłoki
Papier bazowy przeznaczony do powlekania przez wytłaczanie PE lub PLA poddawany jest zaklejaniu powierzchniowemu podczas procesu wytwarzania papieru — etapowi polegającemu na nałożeniu na powierzchnię arkusza cienkiej warstwy skrobi lub syntetycznego środka zaklejającego. Obróbka ta służy dwóm celom: zmniejsza porowatość powierzchni, aby zapobiec nadmiernej penetracji PE podczas wytłaczania oraz poprawia przyczepność pomiędzy podłożem papierowym a warstwą powłoki.
Niewłaściwy rozmiar powierzchni prowadzi do rozwarstwienie powłoki — tryb awaryjny, w którym warstwa PE oddziela się od papieru pod wpływem naprężenia termicznego lub zginania mechanicznego. Jest to szczególnie problematyczne w obszarach ścianek bocznych kubków, gdzie papier jest jednocześnie zginany i zgrzewany podczas formowania. Kupujący powinni poprosić o dane dotyczące poziomu zaklejania powierzchni (zwykle podawane jako pobór skrobi z powierzchni w g/m²) w ramach kontroli jakości przychodzącej dla każdego nowego dostawcy papieru bazowego.
Zawartość wilgoci: ukryta zmienna w przetwarzaniu „z roli na rolę”.
Papier bazowy jest higroskopijny – w sposób ciągły wymienia wilgoć z otaczającym środowiskiem. Docelowa zawartość wilgoci w momencie powlekania lub konwersji jest typowa 6–8% . Rolki poza tym zakresem stwarzają przewidywalne, ale często pomijane problemy:
- Papier przesuszony (<5%) staje się kruchy, co zwiększa ryzyko pękania krawędzi podczas odwijania i sztancowania pod wysokim napięciem.
- Zbyt mokry papier (>9%) wytwarza parę w miejscu docisku wytłaczającego, powodując defekty pęcherzowe w powłoce PE i zaburzenia przyczepności, których nie można wykryć, dopóki przyssawka nie zacznie przeciekać.
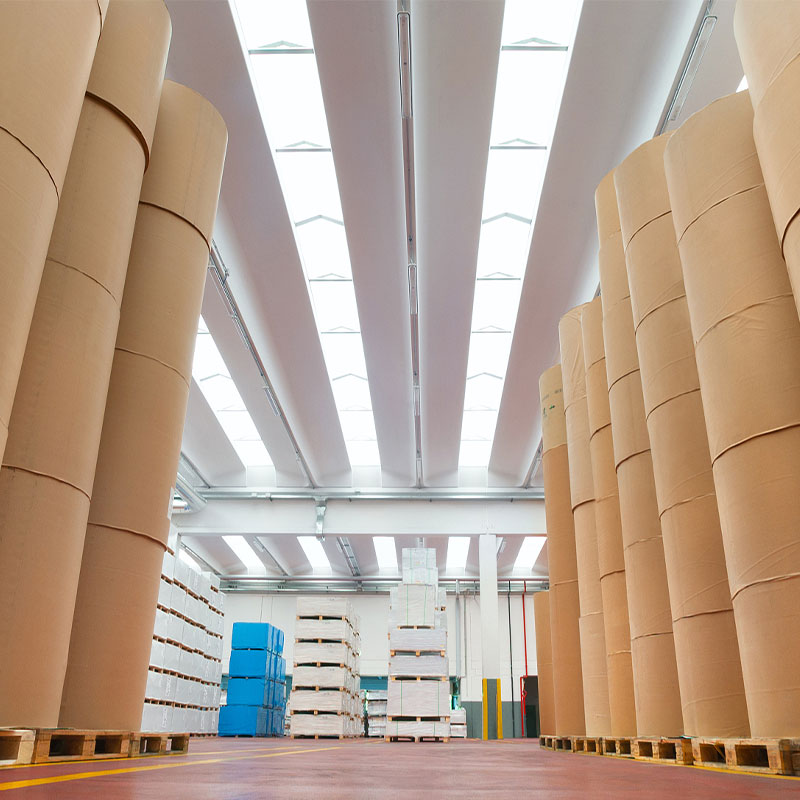
Bułki należy przechowywać na końcu (nigdy na płasko) w klimatyzowanych magazynach i w nich spożywać 90 dni produkcji dla optymalnej konsystencji przetwarzania. Kondycjonujemy wszystkie wychodzące papier bazowy rolki do zweryfikowanych docelowych poziomów wilgotności przed wysyłką, redukując przestoje linii klienta spowodowane zmiennością materiału.